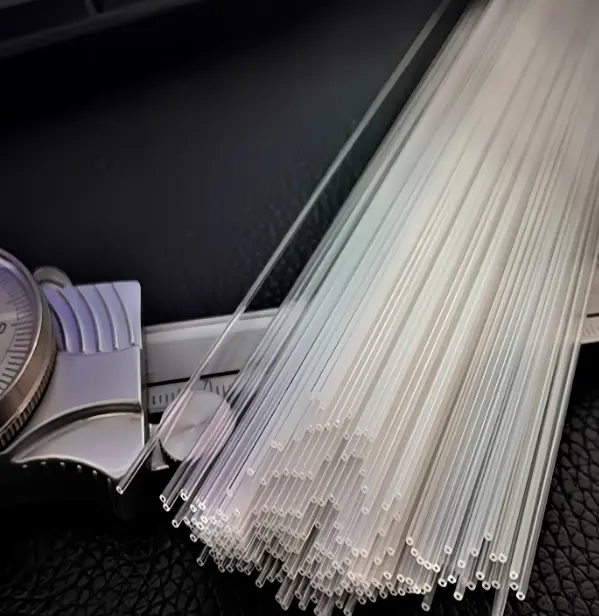
La fabrication de tubes capillaires en quartz est un processus hautement technique qui exige une pureté extrêmement élevée, un contrôle dimensionnel précis et des performances exceptionnelles des matériaux. Le processus de production peut être résumé en plusieurs étapes clés.
Présentation générale du processus de production de base
La fabrication des tubes capillaires en quartz repose essentiellement sur la préparation de deux types de tubes de quartz de base : le tube de revêtement intérieur et le gaine extérieure. Le produit final est obtenu en insérant le tube de revêtement intérieur dans le tube de gainage extérieur, puis étirage à haute température.
L'ensemble du processus est généralement réalisé dans un environnement ultra-propre afin d'éviter toute contamination.
Étapes détaillées de la production
Étape 1 : Préparation des matières premières et fusion
Sable de quartz de haute pureté :
Le cristal naturel ou le quartz synthétique (obtenu par dépôt en phase vapeur de tétrachlorure de silicium) sert de matière première. Le quartz synthétique présente une pureté extrêmement élevée (jusqu'à 99,9999%), ce qui en fait le matériau de choix pour les capillaires haute performance.
Fusion :
La matière première à base de quartz est fondue dans un four électrique à haute température, à environ 2 000 °C, pour former une masse de verre de quartz visqueuse et transparente.
Étape 2 : Fabrication des tubes de quartz de base
Cette étape permet d'obtenir les tubes de base nécessaires à la fabrication des tubes capillaires. Deux techniques principales sont utilisées :
Procédé d'étirage continu de tubes
Principe :
La masse de quartz en fusion traverse un moule résistant aux hautes températures (en graphite ou en tungstène, par exemple), tandis que du gaz est insufflé au centre du moule afin de former un tube creux.
Procédure :
Le quartz fondu s'écoule depuis le fond du four à travers un moule annulaire concentrique, tandis qu'un jet de gaz souffle en continu au centre. Sous l'effet d'une traction mécanique, la masse fondue est étirée pour former un tube de quartz continu. En contrôlant avec précision la température, la vitesse d'alimentation, la vitesse de traction et la pression du gaz, il est possible de déterminer avec exactitude le diamètre extérieur et l'épaisseur de la paroi.
Caractéristiques :
Haute efficacité ; convient à la production en série de tubes en quartz de dimensions standard.
Procédé de moulage par centrifugation
Principe :
Une quantité dosée de quartz fondu est versée dans un moule tournant à grande vitesse. La force centrifuge répartit le quartz fondu de manière homogène le long de la paroi intérieure pour former un tube.
Procédure :
Le moule tourne à grande vitesse, ce qui permet au quartz fondu d'adhérer uniformément à la surface intérieure sous l'effet de la force centrifuge avant de se solidifier pour former un tube.
Caractéristiques :
Convient à la fabrication de tubes de grand diamètre et à paroi épaisse, bien que l'uniformité dimensionnelle soit généralement inférieure à celle obtenue par l'étirage en continu.
Une fois ces méthodes mises en œuvre, un élément aux dimensions précises tube de revêtement intérieur (tige ou tube fin) et gaine extérieure (tube plus large) sont préparés.
Étape 3 : Réalisation du tube capillaire en quartz (étape clé)
Il s'agit de l'étape clé au cours de laquelle les deux tubes de base sont fusionnés pour former un seul tube capillaire.
Nettoyage et montage :
Le tube de gainage intérieur et le tube de gaine extérieur sont tous deux soigneusement nettoyés à l'aide de procédés chimiques et ultrasoniques afin d'éliminer les contaminants. Dans un environnement de salle blanche, le tube de gainage est inséré avec précision dans le tube de gaine.
Chauffage à haute température :
Le “ tube composite ” ainsi assemblé est introduit dans un four d'étirage (à flamme oxyhydrogène ou électrique) dont la température est régulée avec précision à un niveau proche du point de ramollissement du quartz (environ 1 700 à 1 900 °C).
Assouplissement et étirements :
À haute température, les deux tubes se ramollissent simultanément. Un système de traction de précision exerce une force de traction contrôlée afin d’allonger et d’amincir la structure.
Fusion et mise en forme :
Lors de l'étirement, la surface extérieure du tube intérieur et la surface intérieure du tube extérieur fusionnent complètement sous l'effet de la chaleur et de la tension superficielle, formant ainsi une structure homogène qui se solidifie en refroidissant.
Contrôle dimensionnel :
Les dimensions finales (diamètre extérieur, diamètre intérieur, épaisseur de paroi) sont contrôlées par :
- Dimensions initiales des tubes
- Température de tirage
- Vitesse de dessin
- Vitesse d'avance dans la zone chaude
Étape 4 : Post-traitement et contrôle qualité
Recuit :
Les contraintes internes générées lors de l'étirage sont éliminées par recuit à des températures spécifiques, ce qui améliore la stabilité dimensionnelle et la résistance mécanique.
Découpe et traitement des extrémités :
Le long tube capillaire continu est découpé aux longueurs requises. Les extrémités sont meulées et polies afin d'assurer leur planéité et d'éviter tout ébréchage.
Contrôle rigoureux :
- Précision dimensionnelle : Des micromètres laser et des microscopes permettent de vérifier l'uniformité du diamètre extérieur et du diamètre intérieur.
- Performances optiques : La transmission lumineuse et l'uniformité de la réfraction sont évaluées.
- Géométrie : On mesure la circularité et la rectitude.
- Propreté : Garantit l'absence de contamination par des particules à l'intérieur du tube.
Deux types particuliers de tubes capillaires en quartz
Tubes capillaires à extrémités ouvertes
Leur fabrication est plus simple : un tube de quartz est étiré directement jusqu'à obtenir le diamètre capillaire requis, sans insertion d'un tube de gainage interne.
Fibre à cristal photonique / Tubes capillaires à cœur creux
Ces objets présentent des structures complexes composées de trous d'aération périodiques. Leur fabrication est extrêmement sophistiquée et implique souvent la méthode « stack-and-draw »:
- Des dizaines, voire des centaines de microtubes et de tiges solides sont préparés pour servir de “ sous-éléments ”.”
- Celles-ci sont empilées avec précision selon la microstructure souhaitée pour former une grande “ préforme ”.”
- La préforme est ensuite acheminée vers une tour d'étirage où elle est étirée jusqu'à atteindre des dimensions capillaires, sa microstructure étant réduite proportionnellement tout en étant préservée.
Conclusion
La fabrication de tubes capillaires en quartz relève d'une technologie de pointe en matière de traitement du verre de quartz. La qualité de ces produits influe directement sur les performances et la précision des instruments et appareils qui en dépendent.