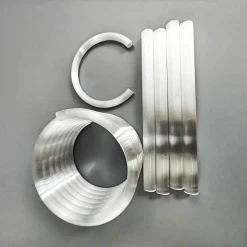
Processus de fabrication des tubes en quartz (1re partie sur 11)
Le processus de fabrication des tubes en quartz est une séquence complexe impliquant des températures élevées, des opérations de précision et un contrôle qualité rigoureux. Les étapes détaillées se répartissent en deux phases principales : la préparation des tubes en verre de quartz fondu et le traitement approfondi des tubes en quartz finis.
Première étape : préparation des tubes en verre de quartz fondu
Cette étape permet d'obtenir le matériau de base utilisé pour la fabrication des tubes en quartz. En fonction de la pureté des matières premières, deux méthodes de production principales sont utilisées.
Méthode 1 : Fusion électrique (pour les tubes en quartz de pureté standard)
Cette méthode utilise comme matière première du cristal naturel ou du sable de silice de haute pureté.
Préparation et tri des matières premières
On sélectionne du cristal naturel ou du sable de silice, puis on le nettoie pour éliminer les impuretés de surface.
La matière première est placée dans un four à arc électrique ou un four à résistance, sous vide ou sous protection d'un gaz inerte, à une température d'environ 2 000 °C, jusqu'à ce qu'elle soit entièrement fondue et se présente à l'état liquide.
- Méthode de tracé continu :
Le quartz fondu est étiré à travers un moule à haute température (généralement en molybdène) à l'aide d'un système de traction afin de former des tubes présentant le diamètre et l'épaisseur de paroi requis. Les dimensions sont contrôlées avec précision en ajustant la température et la vitesse d'étirage.
- Formage par centrifugation :
Le quartz fondu est coulé dans un moule tournant à grande vitesse, où la force centrifuge forme des tubes de quartz de grand diamètre.
Une fois formé, le tube de quartz passe dans un four de recuit afin d'y subir un refroidissement lent et contrôlé, ce qui permet d'éliminer les contraintes thermiques internes et d'éviter la fragilisation.
Méthode 2 : Dépôt en phase vapeur (pour les tubes de haute pureté et haute performance, tels que le quartz de qualité semi-conductrice)
Cette méthode permet d'obtenir du verre de quartz synthétique d'une pureté extrêmement élevée (SiO₂ > 99,99%).
Les précurseurs de silicium de haute pureté (tels que le SiCl₄) subissent une hydrolyse dans une flamme d'hydrogène et d'oxygène à haute température.
Réaction :
SiCl₄ + 2H₂O → SiO₂ + 4HCl
La micropoudre de SiO₂ (suie) ainsi obtenue est déposée sur une tige cible en rotation afin de former une préforme poreuse.
La préforme est chauffée dans un four à une température comprise entre 1 500 et 1 800 °C afin de la fritter et d'obtenir un corps en verre de quartz transparent et entièrement dense.
La masse vitrifiée est ensuite chauffée jusqu'à son point de ramollissement, puis étirée dans des tubes de quartz. Cette méthode garantit une pureté et une uniformité optique exceptionnelles.
Tirage en continu de tubes en quartz
Deuxième étape : traitement approfondi des tubes en verre de quartz
Une fois les tubes en quartz bruts obtenus, ceux-ci font l'objet d'un traitement supplémentaire afin de répondre aux exigences spécifiques des clients.
1. Découpe
Objectif :
Pour découper des tubes longs aux longueurs souhaitées.
Méthode :
On utilise des disques à diamant ou des machines de découpe au laser pour réaliser des découpes précises. Les bords de coupe restent tranchants et nécessitent un traitement supplémentaire.
2. Finition (meulage / polissage au feu)
Il s'agit d'une étape cruciale qui influe sur la qualité de l'étanchéité et la sécurité générale.
Une flamme d'hydrogène et d'oxygène fait fondre les bords de coupe, ce qui permet de les lisser et de les arrondir tout en éliminant les microfissures et en améliorant la résistance mécanique.
Pour les tubes devant être raccordés à d'autres pièces en verre (par exemple, des raccords coniques standard tels que 19/22 ou 24/29), les extrémités sont meulées à l'aide de meuleuses spécialisées et d'abrasifs diamantés afin d'obtenir un cône standard et de garantir l'étanchéité à l'air.
3. Cintrage et formage à chaud
Objectif :
Pour fabriquer des structures en forme de U, en forme de L et d'autres structures sur mesure.
Méthode :
Les zones cibles du tube de quartz sont chauffées à l'aide d'une flamme d'hydrogène et d'oxygène jusqu'à atteindre une température d'environ 1 800 °C, jusqu'à ce qu'elles ramollissent, puis elles sont courbées par gravité ou à l'aide d'outils spécialisés. Ce processus exige un haut niveau de compétence afin d'éviter toute déformation, tout plissement ou toute épaisseur de paroi inégale.
4. Soudage et étanchéité
Objectif :
Pour assembler plusieurs tubes en quartz ou raccorder des composants en quartz tels que des plaques ou des brides.
Méthode :
Les deux extrémités à assembler sont chauffées simultanément à l'aide d'une flamme d'hydrogène et d'oxygène jusqu'à ce qu'elles ramollissent, puis elles sont fusionnées. Une grande maîtrise technique est indispensable pour garantir des soudures homogènes, sans bulles ni concentrations de contraintes.
5. Nettoyage et purification
Objectif :
Pour éliminer les huiles, les particules métalliques, la poussière et autres contaminants introduits au cours du traitement — ce qui est particulièrement indispensable pour les applications dans le domaine des semi-conducteurs et de l'optique.
Méthode :
Les tubes sont plongés dans des mélanges d'acides de haute pureté (tels que HF, HNO₃, HCl), nettoyés par ultrasons, soigneusement rincés à l'eau ultra-pure, puis séchés dans un environnement propre.
6.Contrôle qualité
Le contrôle qualité intervient tout au long du processus de travail.
Des pieds à coulisse, des micromètres et des machines de mesure par coordonnées permettent de vérifier que toutes les cotes sont conformes aux plans.
Sous un éclairage contrôlé, des contrôles visuels ou à l'aide d'un grossissement permettent de détecter la présence de bulles, de filets d'air, d'impuretés et de rayures.
- Essais d'endurance à haute température
- Détection de fuites d'hélium sous vide pour les produits hermétiques
- Essais optiques sur l'ensemble du spectre de transmission UV-IR
- Analyse de la pureté par ICP-MS ou des techniques similaires
7.Conditionnement et stockage
Les produits certifiés sont emballés à l'aide de papier et de mousse adaptés aux salles blanches afin d'éviter tout choc et toute rayure.
Ils sont stockés dans un environnement sec et propre.
L'ensemble du processus de fabrication nécessite un équipement de pointe, un contrôle rigoureux des conditions environnementales (propreté, température) et des opérateurs hautement qualifiés. Pour les composants en quartz haut de gamme, ce savoir-faire artisanal peut en effet être considéré comme une forme d“” art du verre ».”
Avantages et inconvénients de la méthode d'étirage en continu des tubes en quartz (2e partie sur 11)
La méthode d'étirage en continu est l'une des techniques les plus couramment utilisées pour la fabrication de tubes en verre de quartz ; elle est particulièrement adaptée à la production de tubes de grande longueur et de diamètre uniforme.
Avantages de la méthode d'étirage en continu
Rendement de production élevé et capacité de fabrication en continu
C'est là l'avantage le plus important. Une fois les paramètres du processus (température, vitesse d'étirage et vitesse d'alimentation) réglés de manière stable, le système peut fonctionner en continu pendant 24 heures pour produire des dizaines, voire des centaines de mètres de tubes de quartz en continu. Par rapport à la méthode centrifuge ou à la méthode de formage en une seule étape, qui ne permettent de produire que des tubes individuels, le rendement est amélioré de plusieurs ordres de grandeur, ce qui rend ce procédé particulièrement adapté aux commandes à grande échelle.
Excellente uniformité dimensionnelle
En contrôlant avec précision la température de fusion, la taille du moule et la vitesse d'étirage, il est possible de produire des tubes en quartz présentant des diamètres extérieurs et des épaisseurs de paroi très stables et homogènes. La tolérance sur toute la longueur peut être contrôlée de manière très rigoureuse, ce qui est essentiel pour de nombreuses applications industrielles, telles que les procédés de diffusion des semi-conducteurs et les tubes de support pour les préformes de fibres optiques.
Capacité à produire des tubes ultra-longs
Cette méthode ne présente pratiquement aucune limite de longueur. Dans la mesure où l'équipement le permet, elle permet de produire des tubes de quartz bien plus longs que ceux fabriqués par d'autres méthodes. Les utilisateurs peuvent les découper à la longueur souhaitée, ce qui réduit la nécessité de changer fréquemment d'outillage et d'effectuer des opérations d'assemblage, tout en limitant les points de défaut potentiels liés au soudage.
Bonne qualité de surface
Une fois que le verre de quartz fondu a traversé le moule et s'est refroidi pour prendre sa forme, sa surface devient très lisse et présente une excellente qualité interne. Les défauts, tels que les grosses bulles et les impuretés, sont relativement rares.
Un rapport coût-efficacité relativement élevé
En raison de ses caractéristiques de production en continu, les coûts liés à chaque démarrage, au chauffage et à la maintenance sont répartis sur l'ensemble de la production. Pour les tubes en quartz aux caractéristiques standard, le coût de production au mètre de la méthode d'étirage en continu est l'un des plus bas parmi tous les procédés.
Inconvénients de la méthode d'étirage en continu
Investissement initial élevé et faible flexibilité
Les équipements d'étirage en continu (grands fours à haute température, dispositifs d'étirage de précision et systèmes de contrôle) sont très coûteux, ce qui entraîne des coûts d'investissement initiaux élevés.
Une fois la production lancée, modifier les spécifications d'un produit (par exemple, passer d'un diamètre extérieur de 50 mm à 100 mm) s'avère très difficile et chronophage, car cela nécessite de remplacer le moule, de réajuster tous les paramètres du processus et de retrouver un état stable. Ce procédé n'est donc pas adapté aux modes de production en petites séries et à spécifications multiples.
Restrictions concernant la gamme de tailles
Bien qu'il permette de produire des tubes très longs, la gamme de diamètres et d'épaisseurs de paroi est limitée par les contraintes physiques du moule et de l'équipement.
- Le diamètre du tube ne doit pas être trop grand : Elle est généralement utilisée pour fabriquer des tubes de petit et moyen diamètre (allant de quelques millimètres à quelques centaines de millimètres). Pour fabriquer des tubes de très grand diamètre (supérieur à 500 mm, par exemple), la méthode centrifuge ou la méthode de laminage sont plus adaptées.
- Le réglage de l'épaisseur de la paroi n'est pas modulable : L'épaisseur de la paroi est déterminée par la vitesse d'avance et la vitesse d'étirage. La plage de réglage étant limitée, il est difficile de produire des tubes spéciaux ultra-épais ou ultra-fins.
Présence de défauts mineurs inhérents
- Problèmes de concentricité : Au cours du processus d'étirage, il est difficile de garantir un écoulement parfaitement uniforme du verre fondu dans le moule, ce qui peut entraîner de légers écarts de concentricité des parois (un côté plus épais, le côté opposé plus fin). Ce phénomène est acceptable pour les applications courantes, mais peut poser problème pour les utilisations optiques de haute précision.
- Contrainte interne : Bien qu'un recuit en ligne soit effectué, le processus de refroidissement rapide et de formage peut néanmoins entraîner l'apparition de légères contraintes résiduelles, ce qui nécessite un traitement thermique ultérieur pour les éliminer complètement.
Exigences très élevées en matière de matières premières et de stabilité des procédés
L'ensemble du processus se déroule en “ régime permanent ”. Les variations de pureté des matières premières, les légères variations de température dans le four ou les fluctuations de la vitesse d'étirage se répercutent immédiatement sur les dimensions et la qualité du tube fini. C'est pourquoi un approvisionnement en matières premières extrêmement stable et des systèmes de contrôle des processus très précis sont indispensables.
Résumé
Le procédé d'étirage en continu est un “ outil puissant ” pour la fabrication de tubes en quartz de taille moyenne répondant à des spécifications standard. Grâce à son rendement et à sa régularité exceptionnels, il répond aux besoins des grands marchés industriels. Cependant, son manque de flexibilité et ses contraintes de taille impliquent que d’autres méthodes (telles que le formage centrifuge, le laminage ou le dépôt en phase vapeur) soient nécessaires pour la compléter dans des domaines tels que la personnalisation en petites séries ou les produits de très grand diamètre.
Le choix du procédé dépend en fin de compte d'un ensemble d'exigences concernant la longueur, le diamètre, l'épaisseur de paroi, la pureté, le volume de production et le coût du produit.
Four d'étirage en continu à tube de quartz
Méthodes de découpe des tubes en quartz (3e partie sur 11)
Les méthodes de découpe des tubes en quartz sont variées, et le choix dépend de la précision de découpe requise, de l'efficacité, du coût et des besoins liés aux étapes de traitement ultérieures. Vous trouverez ci-dessous les principales méthodes de découpe des tubes en quartz actuellement utilisées, ainsi que leur description détaillée.
Méthodes de découpe thermique
Ces méthodes utilisent une contrainte thermique localisée à haute température pour rompre le tube de quartz. La surface de coupe ne nécessite aucun polissage, ou seulement un polissage minime.
Méthode du choc thermique à la flamme (la plus classique et la plus répandue)
Principe :
Cette méthode tire parti du coefficient de dilatation thermique extrêmement faible du verre de quartz (5,5 × 10⁻⁷/°C). Une flamme à haute température (flamme hydrogène-oxygène ou oxyacétylénique) est utilisée pour chauffer localement le point de coupe. La zone est ensuite rapidement refroidie à l’aide d’un contact froid (tel qu’une pointe métallique trempée dans l’eau ou une rayure effectuée avec un couteau à verre) ou d’un flux d’air froid (air comprimé). Le gradient de température important génère une contrainte localisée élevée, provoquant la fente nette du tube de quartz le long de la ligne chauffée.
- Tracez une ligne peu profonde au niveau du point de découpe à l'aide d'un coupe-verre ou d'une meule (cette ligne servira à canaliser les contraintes).
- Utilisez la pointe de la flamme pour chauffer la rayure de manière homogène tout en faisant tourner lentement le tube en quartz.
- Lorsque la zone rayée devient incandescente, éloignez-la de la flamme et appliquez un choc thermique froid, ou laissez la contrainte thermique provoquer une rupture spontanée.
- Fonctionnement simple et faible coût d'équipement (un chalumeau suffit).
- Surface plane et finition nette, ne nécessitant aucun polissage ou seulement un polissage minime.
- Convient particulièrement aux tubes de grand diamètre (> 20 mm).
- Son utilisation nécessite une certaine maîtrise pour obtenir des coupes nettes.
- Peut entraîner la formation d'une zone affectée thermiquement ; les applications de haute précision nécessitent un recuit après l'opération.
- Ne convient pas aux tubes à paroi mince ou de petit diamètre, qui risquent de se déformer ou de se fissurer sous l'effet de la chaleur.
Découpe au laser de plaques de quartz
Découpe au laser (haute précision, sans contact)
Principe :
Des lasers à CO₂ à haute énergie (longueur d'onde de 10,6 μm, fortement absorbée par le quartz) irradient le point de découpe, faisant fondre ou vaporiser le matériau instantanément. Des gaz auxiliaires (air comprimé ou azote) expulsent les débris fondus afin de former une rainure étroite.
- Très haute précision ; trait de coupe étroit et parallèle.
- Méthode sans contact et sans contrainte mécanique, évitant toute déformation ou microfissure.
- Hautement automatisée et programmable pour les tâches de découpe complexes.
- Surface de coupe lisse ne nécessitant qu'un minimum de retouches.
- Le matériel coûte très cher.
- Plus lent lors de la découpe de tubes à paroi épaisse.
- Peut entraîner la formation d'une zone affectée par la chaleur (plus petite que celle résultant d'un chauffage à la flamme).
Les tubes en quartz découpés au laser présentent souvent des dépôts de carbone noir sur la surface de coupe.
Des dépôts de carbone noir apparaîtront sur les bords de coupe du tube en quartz découpé au laser.
Méthodes mécaniques de découpe à froid
Ces méthodes reposent sur l'application d'une force mécanique pour tailler le quartz, ce qui permet d'éviter toute influence thermique mais peut entraîner l'apparition de microfissures.
Découpe à l'aide d'une meule diamantée (méthode mécanique la plus courante et la plus efficace)
Principe :
Une meule diamantée tournant à grande vitesse (dont le bord est parsemé de particules de diamant) raye le tube en quartz pour achever la découpe.
- Vitesse de coupe élevée et rendement très élevé ; idéal pour la production en série.
- Grande capacité de coupe adaptée aux tubes de différents diamètres et épaisseurs de paroi.
- Le coût de l'équipement est inférieur à celui des systèmes laser.
- Des contraintes mécaniques élevées peuvent entraîner l'apparition de couches de microfissures et d'ébréchures le long des bords ; un polissage est alors nécessaire.
- Génère de la poussière abrasive, ce qui nécessite des systèmes de dépoussiérage et de refroidissement (généralement par eau).
- Les meules s'usent et doivent être remplacées.
Découpe au fil diamanté (pour les formes spéciales et les pièces de grande valeur)
Principe :
Un fil d'acier à mouvement alternatif, imprégné de particules de diamant, fonctionne comme une “ scie à fil ” pour découper le quartz.
- Contrainte de coupe très faible ; meilleure qualité de coupe et moins d'ébréchures par rapport aux meules.
- Permet de découper des pièces de forme irrégulière ou particulière.
- La largeur de coupe réduite limite la perte de matière, ce qui est idéal pour les matériaux coûteux.
- Des coûts d'équipement et d'exploitation plus élevés.
- Vitesse de coupe plus faible que celle des disques diamantés.
Comment choisir la bonne méthode de découpe ?
- Utilisation en laboratoire, petits lots, tubes de grand diamètre :
La méthode du choc thermique à la flamme est privilégiée : elle est peu coûteuse et offre une grande souplesse.
- Domaines exigeant une grande précision (semi-conducteurs, fibre optique, etc.) :
Découpe au laser ou au fil diamanté pour garantir une qualité de coupe optimale avec un minimum de contraintes.
- Production industrielle de masse :
Taille à la meule diamantée : efficacité maximale et meilleur rapport qualité-prix, suivie du polissage.
- Composants en quartz de forme spéciale ou très coûteux :
Envisagez la découpe au fil diamanté pour réduire au minimum la perte de matière.
Quelle que soit la méthode de découpe utilisée, les bords des tubes en quartz présentent, après découpe, des arêtes extrêmement tranchantes et peuvent comporter des microfissures. C'est pourquoi le polissage à la flamme ou le meulage mécanique constitue une étape de post-traitement indispensable pour garantir la sécurité et les performances du produit.
Comment souder des tubes en quartz (4e partie sur 11)
Le soudage de tubes de quartz est une technique de transformation du quartz hautement spécialisée, généralement réalisée à l'aide d'un tour à verre de quartz spécialisé ou manuellement par un technicien expérimenté sur un établi de travail au chalumeau. Son principe fondamental consiste à chauffer localement le quartz jusqu'à ce qu'il fonde, puis à fusionner les pièces entre elles.
Vous trouverez ci-dessous les étapes détaillées, les méthodes et les principales précautions à respecter pour le soudage des tubes en quartz.
Principe fondamental
Le verre de quartz présente un point de ramollissement très élevé (environ 1 660 °C). Une flamme hydrogène-oxygène (flamme hydrogène-oxygène) ou une flamme oxyacétylénique (flamme oxyacétylénique) est nécessaire pour atteindre des températures suffisamment élevées (supérieures à 2 000 °C) afin de le faire fondre localement.
La flamme hydrogène-oxygène est plus propre et n'entraîne aucune contamination par le carbone, ce qui en fait la méthode privilégiée.
Principales méthodes de soudage
1. Soudure manuelle au chalumeau (pour les petites pièces, les réparations, les assemblages simples)
Matériel :
Table de travail pour le travail au chalumeau à hydrogène et oxygène, chalumeau portatif spécifique au verre de quartz, lunettes de protection (il est obligatoire de porter des lunettes bleu cobalt à indice de protection élevé pour éviter que la lumière intense et les rayons ultraviolets de forte intensité n'endommagent les yeux et la peau).
Procédure :
Le technicien tient la torche et le tube de quartz ; en s'appuyant sur son expérience et ses observations, il chauffe la zone à souder jusqu'à ce que le matériau fonde, puis il assemble et fusionne les pièces. Cette méthode repose en grande partie sur le savoir-faire du technicien.
2. Soudage au tour à verre (pour les soudures de haute précision, les joints longs et les soudures complexes)
Matériel :
Un tour spécialisé pour le verre de quartz. La poupée fixe et la poupée mobile peuvent tourner de manière synchrone pour maintenir les pièces en quartz, tandis que le support de brûleur remplace le porte-outil pour assurer le déplacement.
Procédure :
Les deux sections de tube en quartz sont serrées séparément dans la poupée fixe et la poupée mobile, alignées de manière concentrique, puis mises en rotation. Une flamme d'hydrogène-oxygène chauffe uniformément la zone de jonction. Une fois les deux bords fondus, la poupée mobile exerce une pression vers l'avant pour les souder ensemble.
Procédé de soudage de tubes en quartz
Étapes détaillées du soudage (à l'exemple d'un tour à verre de quartz)
Préparation et mesures de sécurité
Nettoyage :
Nettoyez soigneusement tous les composants des tubes en quartz (par exemple, par un nettoyage aux ultrasons à l'acétone ou à l'alcool, puis rincez-les à l'eau ultra-pure et séchez-les). Toute contamination risque de se carboniser ou de former des bulles à haute température.
Vérification du matériel :
Vérifiez le bon fonctionnement du générateur d'hydrogène et d'oxygène (ou des bouteilles de gaz), du tour à verre et du brûleur.
Protection individuelle :
Portez des lunettes de protection de haute qualité (de préférence avec des verres bleu cobalt pour filtrer efficacement la lumière jaune sodique et les rayons UV), des gants résistants à la chaleur et des vêtements de protection.
Serrage et alignement
Serrez les deux tubes de quartz séparément dans les mandrins de la poupée fixe et de la poupée mobile.
Point clé :
Faites tourner lentement le tour et utilisez un comparateur à cadran ou procédez à une inspection visuelle pour ajuster soigneusement l'alignement, en veillant à ce que les axes des deux tubes soient parfaitement concentriques.
Il s'agit de la première étape, qui est également la plus cruciale ; un mauvais alignement entraînera des joints de travers et une concentration de contraintes.
Préchauffage
Lancez la rotation du tour (généralement entre 20 et 60 tr/min) afin de chauffer le quartz de manière homogène.
Commencez par une flamme plus grande et à une plus grande distance afin de préchauffer largement la zone de soudage, ce qui permet d'éviter les fissures de choc thermique provoquées par une température élevée soudaine et localisée.
Fusion et assemblage
Dirigez progressivement la flamme vers le bord du joint et chauffez-le jusqu’à ce qu’il atteigne un état fondu, de couleur jaune-blanc brillant et de consistance gélatineuse (environ 1 900 °C).
Lorsque les deux bords sont entièrement fondus, avancez lentement la poupée mobile de manière à ce que les faces fondues se rejoignent et s'appuient légèrement l'une contre l'autre. La pression doit être douce et régulière.
Modelage et lissage
Continuez à chauffer la zone soudée. La tension superficielle aidera le verre à s'écouler et à se lisser. Une tige de graphite ou de quartz peut être utilisée pour donner une légère forme au verre si nécessaire.
Veillez à ce que l'épaisseur de la soudure soit uniforme, sans creux ni renflements.
Recuit (Important !)
Les importants gradients de température qui se produisent lors du soudage génèrent inévitablement des contraintes internes. Les zones de concentration des contraintes deviennent très fragiles et peuvent se fissurer spontanément lors du refroidissement ou lors d'une utilisation ultérieure.
Recuit actif :
Après le soudage, éloignez immédiatement la flamme pour chauffer largement et uniformément la soudure et la zone environnante. Retirez ensuite lentement la flamme afin de permettre un refroidissement progressif.
Vous pouvez également appliquer une flamme de recuit plus faible (plus douce, à température plus basse) sur la zone de soudure pendant un certain temps avant de la retirer progressivement.
Recuit au four :
Pour les pièces de grande valeur ou de haute précision, placez la pièce soudée dans un four de recuit programmable immédiatement après le soudage. Respectez scrupuleusement un cycle de chauffage-maintien-refroidissement afin d'éliminer complètement les contraintes.
Refroidissement et inspection
Laisser refroidir à température ambiante dans un environnement à l'abri du vent et de la poussière.
Utilisez un visualiseur de contraintes à lumière polarisée pour inspecter la soudure et les zones environnantes.
Si des franges colorées apparaissent, cela signifie qu'il subsiste des contraintes résiduelles et qu'un recuit est nécessaire.
Principales précautions et problèmes courants
Bulles :
Ceci est dû à la présence d'impuretés, d'humidité ou à une surchauffe. Veillez à un nettoyage impeccable et évitez les températures excessives.
Cristallisation (dévitrification) :
Le verre de quartz peut former des cristaux de cristobalite lorsqu'il est soumis à une forte chaleur, ce qui le rend blanc opaque et cassant.
Solution : Utilisez une flamme suffisamment chaude mais “ plus intense ” (plus concentrée) pour réaliser le soudage rapidement, en évitant un échauffement prolongé.
Le fait de travailler sous protection d’un gaz inerte contribue également à réduire la dévitrification.
Fissuration sous contrainte :
Causé par un refroidissement rapide ou irrégulier. Un recuit adéquat est indispensable.
Protection par gaz :
Pour les soudures exigeant une très grande pureté (par exemple, dans le domaine des semi-conducteurs), de l'argon de haute pureté ou d'autres gaz inertes sont insufflés autour de la zone de soudage afin d'éviter toute contamination et de réduire la dévitrification.
Conclusion
Le soudage des tubes en quartz est une technologie qui allie art (l'expérience et le savoir-faire du technicien) avec science (compréhension des propriétés des matériaux, de la thermodynamique et des principes du recuit).
Il est vivement déconseillé aux non-professionnels de tenter cette opération.
Les températures élevées, les gaz sous haute pression, les flammes intenses et les risques d'explosion potentiels peuvent être extrêmement dangereux. Ces travaux doivent être effectués par des fabricants de quartz ou des techniciens verriers disposant d'outils professionnels et d'une expérience adéquate.
Méthodes de polissage des tubes en quartz (5e partie sur 11)
Le polissage des tubes en quartz est une étape de finition délicate visant à obtenir une surface miroitante, une grande transparence optique et l'élimination totale des microfissures superficielles. En fonction des exigences de qualité et des applications, le polissage se divise principalement en deux catégories : le polissage au feu et le polissage mécanique.
Vous trouverez ci-dessous les méthodes détaillées de polissage des tubes en quartz.
Polissage au feu
Il s'agit de la méthode la plus couramment utilisée et la plus efficace pour polir les extrémités des tubes en quartz.
Principe
On utilise une flamme d'oxygène-hydrogène à haute température pour faire fondre instantanément une couche extrêmement fine de la surface du quartz (à environ 1 800 °C). La tension superficielle lisse le verre de quartz fondu, éliminant ainsi toutes les traces de découpe et les microfissures. Une fois refroidie, on obtient une surface lisse.
Processus
- Faites tourner lentement le tube de quartz coupé.
- Dirigez la pointe de la flamme d'oxygène-hydrogène (la partie la plus chaude et la plus concentrée) vers le bord à polir.
- Chauffez uniformément jusqu’à ce que l’extrémité du tube devienne translucide, lisse et présente un aspect “ fondu ”.
- Retirez rapidement la flamme et laissez refroidir lentement à température ambiante (ou procédez à un recuit actif) afin d'éviter l'apparition de nouvelles contraintes thermiques.
Avantages
- Des résultats exceptionnels : permet d'obtenir des surfaces lisses quasi parfaites, d'une qualité optique.
- Haute efficacité : le processus est très rapide et ne dure généralement que quelques secondes à une minute.
- Bords renforcés : éliminent les microfissures et augmentent la résistance mécanique, ce qui réduit les ébréchures.
Inconvénients
- Risque de contraintes : un chauffage ou un refroidissement irrégulier peut entraîner l'apparition de contraintes thermiques, ce qui nécessite une manipulation prudente ou un recuit ultérieur.
- Risque de variation dimensionnelle : une exposition excessive à la flamme peut entraîner un léger rétrécissement ou une légère déformation.
- Nécessite un équipement coûteux : il faut disposer de générateurs d'oxygène-hydrogène ou de bouteilles de gaz à haute pression.
Principales applications
Utilisée pour la quasi-totalité des extrémités de tubes en quartz après découpe, il s'agit d'une étape de traitement standard.
Tubes en quartz polis au feu
Polissage mécanique
Le polissage mécanique est utilisé lorsque toute la surface extérieure ou intérieure du tube en quartz doit être polie ou lorsqu'une précision dimensionnelle extrêmement élevée est requise (car le polissage au feu peut entraîner des déformations).
Il s'agit d'un processus progressif en plusieurs étapes, qui consiste à utiliser des abrasifs de plus en plus fins pour éliminer progressivement la matière en surface jusqu'à ce qu'aucune rayure ne soit plus visible.
Processus de polissage (étape par étape)
Objectif : Éliminer les défauts d'usinage importants et les irrégularités ; mettre la pièce en forme.
Méthode : Utilisez des disques abrasifs diamantés ou des meules en carbure de silicium à grain grossier (#200–#400).
Remarque : Nécessite une grande quantité d'eau de refroidissement (généralement de l'eau ultra-pure) pour dissiper la chaleur et évacuer les débris.
Objectif : Éliminer les rayures profondes causées par un ponçage trop agressif et préparer la surface pour le polissage final.
Méthode : Utilisez des composés diamantés plus fins (grain #800–#1500) ou des poudres de carbure de silicium sur des plaques de rodage en fonte ou en étain.
Objectif : Obtenir la surface optique finale et éliminer toutes les micro-rayures.
- Disques de polissage : Utilisez des matériaux souples tels que des patins en poix, des patins en polyuréthane ou des patins en feutre.
- Agents de polissage : Des pâtes ou suspensions de polissage extrêmement fines, généralement à base d’oxyde de cérium (CeO₂) ou d’oxyde de zirconium (ZrO₂). Des pulvérisations de diamant (0,5 à 1 µm) sont utilisées pour répondre aux exigences les plus élevées.
- Procédure : Appliquez le produit de polissage sur un tampon rotatif, exercez une légère pression et polissez. Il est nécessaire d'utiliser un liquide de refroidissement pendant toute la durée de l'opération.
Objectif : Éliminez entièrement tous les résidus de pâte à polir et toutes les particules.
Méthode : Un nettoyage par ultrasons rigoureux est nécessaire, généralement à l'aide de solvants de haute pureté (tels que l'isopropanol) et d'eau ultra-pure, afin de garantir une surface parfaitement propre.
Méthode spéciale : polissage chimique
Principe
Les agents de gravure chimiques (généralement de l'acide fluorhydrique (HF) ou du HF mélangé à d'autres acides) dissolvent de manière sélective les parties en relief de la surface du verre de quartz, ce qui permet d'obtenir une surface plus lisse.
Avantages
- Aucune contrainte mécanique
- Convient aux formes complexes
- Bonne uniformité générale
Inconvénients
- Extrêmement dangereux : l'acide fluorhydrique est hautement toxique et corrosif ; son utilisation nécessite des hottes d'aspiration spéciales et des mesures de protection rigoureuses.
- Contrôle difficile de la contamination : les déchets acides doivent être traités.
- Vitesse difficile à contrôler : la vitesse de polissage et l'uniformité varient en fonction de la température, de la concentration et de l'agitation.
Applications
Principalement utilisée dans le cadre de recherches spécialisées en laboratoire ou de la microfabrication ; il ne s'agit pas d'une méthode de polissage standard pour les tubes en quartz.
Comment choisir ?
- Pour la plupart des applications (récipients de laboratoire, tubes photovoltaïques, tubes de lampes) :
Le polissage au feu après découpe répond pleinement aux exigences. Il s'agit de la méthode la plus économique et la plus répandue.
- Pour les applications nécessitant une précision extrêmement élevée (supports de plaquettes de semi-conducteurs, lentilles optiques, cavités laser) :
Le polissage mécanique est nécessaire pour obtenir des dimensions précises et une surface parfaite. Il arrive parfois qu’un léger polissage au feu soit effectué par la suite afin d’éliminer les dommages sous-jacents.
- Lorsque les parois intérieures et extérieures doivent toutes deux être entièrement polies :
Seuls le polissage mécanique ou le polissage chimique peuvent être utilisés.
Conclusion
Le polissage au feu est le procédé “ standard ” utilisé dans la fabrication des tubes en quartz, tandis que le polissage mécanique est le procédé “ haut de gamme sur mesure ” réservé aux produits de qualité supérieure. Sauf exigences particulières, le polissage au feu est suffisant. Quelle que soit la méthode utilisée, un nettoyage minutieux et un contrôle des contraintes constituent des étapes de suivi indispensables.
Méthodes de cintrage des tubes en quartz (6e partie sur 11)
Le cintrage des tubes de quartz est une technique de traitement du verre extrêmement complexe qui exige une grande expérience et un contrôle précis. Le principe de base consiste à chauffer localement le verre de quartz jusqu’à ce qu’il ramollisse, puis à le laisser se courber naturellement sous l’effet de la gravité ou d’une légère force extérieure.
Vous trouverez ci-dessous les méthodes détaillées, les étapes à suivre et les points clés à respecter pour le cintrage des tubes en quartz.
Principe fondamental
Le verre de quartz n'a pas de point de fusion défini, mais lorsqu'il est chauffé au-delà de son point de ramollissement (~1 660 °C), il passe progressivement d'un état solide rigide à un état visqueux, plastique, semblable à du sirop. Dans cet état, le tube peut être courbé.
La clé d'un cintrage réussi réside dans un chauffage uniforme et dans le respect de la température adéquate.
Matériel et fournitures nécessaires
Source de chaleur
Une flamme capable d'atteindre des températures extrêmement élevées est indispensable. Une flamme hydrogène-oxygène (flamme H₂/O₂) est la seule option appropriée, car elle est propre (aucune contamination par le carbone), extrêmement chaude (plus de 2 000 °C) et concentrée.
Établi pour le travail au chalumeau ou tour à verre
Offre une plate-forme de travail stable et pivotante.
Pinces et supports
Des tiges de graphite, de quartz ou d'autres outils résistants aux hautes températures sont utilisés pour faciliter le façonnage et assurer le maintien de la structure, empêchant ainsi l'effondrement du tube.
Équipement de protection
Des lunettes de protection bleu cobalt offrant une forte protection contre la lumière intense et les rayons UV nocifs, ainsi que des gants résistants aux hautes températures et des vêtements de protection.
Étapes détaillées du cintrage (méthode manuelle au chalumeau)
Préparation
Nettoyage
Assurez-vous que la zone du tube en quartz à cintrer est parfaitement propre et exempte de graisse ou de poussière.
Notation
Utilisez un marqueur résistant à la chaleur pour indiquer l'endroit où il faut plier.
Préchauffage
Allumez la flamme hydrogène-oxygène et utilisez une flamme plus douce et plus large pour préchauffer la zone de cintrage afin d'éviter les fissures causées par une hausse soudaine de la température lors d'un chauffage localisé.
Chauffage et rotation
Placez la partie du tube de quartz qui doit être courbée au-dessus de la flamme.
Point clé : Il est essentiel que la rotation du tube soit continue et régulière.
C'est l'étape la plus cruciale. La rotation garantit un chauffage parfaitement uniforme sur toute la paroi du tube. Si l'on ne chauffe qu'un seul côté, cela génère une contrainte énorme sur le côté opposé, ce qui peut entraîner l'apparition de fissures ou de plis lors du cintrage.
Réglez la flamme pour obtenir une “ flamme vive ”, intense et à haute température, puis concentrez la chaleur à l'endroit indiqué.
Observation et prise de décision en matière de gestion de la chaleur
Continuez à chauffer et à remuer jusqu’à ce que la partie chauffée ramollisse.
Critères d'évaluation :
Le verre deviendra légèrement “ collant ”, prendra une teinte blanc jaunâtre et brillera dans la flamme ; il pourra également s'affaisser légèrement sous son propre poids.
À l'heure actuelle, la température est comprise entre environ 1 800 et 1 900 °C.
Pliage et formage
Lorsque le tube de quartz a atteint le degré de ramollissement souhaité, retirez-le de la flamme.
Courbure naturelle sous l'effet de la gravité
C'est la meilleure méthode. Il suffit d'arrêter de faire tourner la tige et de laisser l'extrémité non soutenue se courber naturellement sous l'effet de son propre poids. Cela garantit une courbure des plus régulières.
En exerçant une légère force extérieure
Si vous devez réaliser un pli plus prononcé ou obtenir un angle précis, utilisez votre main (en portant des gants résistants à la chaleur) ou des outils en graphite pour exercer une pression très légère et progressive afin de guider le pli.
Remarque :
Le mouvement de flexion doit être résolu, fluide et effectué d'un seul geste. Évitez toute hésitation ou tout ajustement répété.
Recuit (absolument indispensable !)
Les forts gradients de température qui se produisent lors du cintrage génèrent d'énormes contraintes internes.
Sans détente, la partie cintrée devient extrêmement fragile et risque de se fissurer instantanément lors du refroidissement ou de l'utilisation.
Recuit actif
Après le cintrage, utilisez immédiatement une flamme plus large et plus douce (à une température légèrement inférieure) pour chauffer de manière approfondie et uniforme la zone cintrée et ses environs (“ trempage à la flamme ”).
Éloignez ensuite très lentement la flamme et laissez la pièce refroidir naturellement dans un environnement à l'abri du vent. Il est parfois nécessaire d'utiliser un petit four de recuit (four isolé) pour garantir un refroidissement ultra-lent.
Meilleure méthode :
Pour les composants de haute précision, placez le tube dans un four de recuit à commande programmable afin de procéder à un recuit précis.
Refroidissement et inspection
Une fois que la pièce a complètement refroidi à température ambiante, inspectez la zone pliée à l'aide d'un visualiseur de contraintes à lumière polarisée.
Si des franges colorées apparaissent, cela signifie que des contraintes résiduelles sont encore présentes et qu'un nouveau recuit est nécessaire.
Tubes en quartz pour condenseurs à courbure hélicoïdale
Principaux défis et problèmes courants
Plissement/Affaissement
Un échauffement excessif, un échauffement inégal ou un cintrage trop rapide peuvent provoquer l'apparition de plis sur la paroi intérieure ou l'affaissement complet du tube.
- Utilisez un mandrin : Insérez une tige en quartz massif ou en graphite pour servir de support interne.
- Injection de gaz protecteur : Remplissez le tube d'une petite quantité d'air comprimé ou de gaz inerte afin de maintenir la pression interne.
Dévitrification (cristallisation)
Un temps de chauffage ou une température excessifs entraînent la formation de cristaux de cristobalite à la surface du quartz, ce qui le rend opaque, blanc et cassant.
- Utilisez une flamme concentrée à haute température pour réduire le temps de chauffage.
- L'ajout d'une petite quantité de gaz inerte (comme l'argon) dans la flamme permet d'éviter la dévitrification.
Angles inexacts
Les débutants ont souvent du mal à évaluer les niveaux d'assouplissement et l'amplitude de flexion.
Solution :
Entraînez-vous beaucoup pour développer votre “ toucher ”. Commencez par vous entraîner avec des tubes en verre bon marché.
Résumé
Le cintrage des tubes de quartz est l'une des techniques les plus complexes du travail du verre. Elle combine :
- Sciences : Comprendre la dynamique thermique et les transitions de phase
- Art : Expérience pratique, intuition et maîtrise précise de la température
- Rigueur : Procédures rigoureuses de recuit et contrôle qualité
Pour les non-initiés, Il est formellement déconseillé de tenter cette procédure..
Les risques liés aux températures extrêmement élevées, aux gaz sous pression, aux flammes intenses, au verre fragile et aux explosions potentielles sont extrêmement élevés.
Ces travaux doivent être réalisés par des fabricants de quartz professionnels ou par des techniciens verriers expérimentés disposant des outils adéquats.
Méthodes de recuit des tubes en quartz (7e partie sur 11)
Le recuit des tubes en quartz est un procédé de traitement thermique essentiel. Son objectif principal est d'éliminer les contraintes thermiques internes, afin d'éviter que le tube ne se fissure, ne se déforme ou ne subisse une dégradation de ses performances lors des étapes de transformation ultérieures ou de son utilisation.
Vous trouverez ci-dessous une explication détaillée des méthodes, des principes et des procédures de recuit des tubes en quartz.
Principe fondamental du recuit
Lorsque le verre de quartz passe d'un état fondu à haute température à sa forme finale, les vitesses de refroidissement interne et externe diffèrent, ce qui génère des contraintes thermiques internes. Ces contraintes restent “ figées ” dans la structure du verre.
Le recuit consiste à réchauffer le tube de quartz à une température spécifique supérieure à son point de déformation et à le maintenir à cette température pendant un certain temps, ce qui permet au réseau cristallin du verre de se détendre légèrement et de libérer les contraintes internes. Il est ensuite refroidi lentement et de manière contrôlée à travers la plage de recuit afin d'éviter la formation de nouvelles contraintes.
Plage de températures de recuit du verre de quartz : environ 1 000 °C – 1 200 °C.
Cette température est supérieure à son point de déformation (~1 010 °C), mais bien inférieure à son point de ramollissement (~1 660 °C).
Déroulement du processus de recuit
Un processus complet de recuit comprend trois étapes : le chauffage, le maintien à température et le refroidissement lent.
1. Chauffage
Objectif :
Pour chauffer uniformément le tube en quartz jusqu'à la température de recuit.
Méthode :
Utilisez un four de recuit programmé (four à moufle, four tunnel, etc.).
Tarif :
La vitesse de chauffage ne doit pas être trop élevée afin d'éviter tout choc thermique susceptible de provoquer la fissuration des tubes à paroi mince ou de créer de nouveaux gradients de température.
Vitesse de chauffage typique : 5 à 10 °C/minute.
Atelier sur le recuit des tubes en quartz
2. Trempage
Objectif :
Afin de garantir une température homogène dans l'ensemble du tube de quartz et de permettre aux contraintes internes de se dissiper complètement à la température de recuit.
Température :
Généralement fixé à 1 000 ± 50 °C, en fonction de la pureté, de l'épaisseur de la paroi et de la taille.
Heure :
La durée de trempage est essentielle et doit être suffisamment longue pour permettre une élimination complète des tensions.
La durée dépend de l'épaisseur de la paroi et obéit à la “ loi du carré ” :
Formule empirique :
Temps de trempage (minutes) ≈ épaisseur de la paroi (mm)² × coefficient (généralement compris entre 1,5 et 2,5)
Exemple :
Pour un tube en quartz d'une épaisseur de paroi de 5 mm :
(5² × 2) = 50 minutes minimum.
Plus le tube est épais, plus le temps de trempage augmente de manière quadratique.
3. Refroidissement lent
Objectif :
C'est la phase la plus critique. Le refroidissement doit être suffisamment lent pour éviter de générer de nouvelles contraintes thermiques permanentes.
Méthode :
Utilisez le régulateur du four pour respecter scrupuleusement la courbe de refroidissement programmée.
Tarif :
La vitesse de refroidissement est inversement proportionnelle au carré de l'épaisseur de la paroi.
- Dans la plage de températures de recuit (environ 1 200 °C – 1 000 °C), la vitesse de refroidissement doit être très lente : 1 à 5 °C/minute.
- Dès que la température descend en dessous du point de déformation (~1 000 °C), la structure vitreuse est pratiquement stabilisée, et le refroidissement peut s'accélérer considérablement (par exemple, 10 à 20 °C par minute) jusqu’à ce qu’il atteigne la température ambiante.
Équipements de recuit
Four de recuit à caisson
L'équipement le plus couramment utilisé, adapté aux petits lots et aux tubes de différentes spécifications.
Avantages :
Grande flexibilité ; régulation programmable de la température.
Inconvénients :
Capacité limitée par cycle ; rendement de production moindre.
Grand four de recuit à tube de quartz de type caisson
Four de recuit à tunnel
Utilisé pour la production en continu à grande échelle, notamment dans les procédés d'étirage continu de tubes.
Les tubes de quartz se déplacent lentement à travers les zones de chauffage, de maintien en température et de refroidissement sur un tapis roulant à l'intérieur d'un long four tunnel.
Avantages :
Rendement élevé, production importante, processus stable.
Inconvénients :
Équipement coûteux ; ne convient qu'à des spécifications fixes.
Contrôle qualité : comment évaluer les résultats d'un recuit ?
Après le recuit, il est indispensable de procéder à un contrôle des contraintes. La méthode la plus courante et la plus simple consiste à utiliser un visualiseur de contraintes polarisées.
Principe :
Le verre présentant des contraintes internes fait l'objet d'une biréfringence (double réfraction).
Méthode :
Placez le tube de quartz dans un champ de lumière polarisée.
- En l'absence de tension, la vue est homogène.
- En cas de contrainte, des motifs colorés en frange (couleurs d'interférence) apparaissent.
- Pas de stress ou peu de stress : de couleur grise uniforme ou jaune clair.
- Stress intense : bleu vif, vert, rouge, etc.
Plus les franges sont denses et nettes, plus la contrainte résiduelle est élevée.
La répartition et la couleur de ces franges peuvent même indiquer si la contrainte est de compression ou de traction.
Conclusion
Le recuit des tubes de quartz n'est pas un simple processus consistant à “ chauffer puis refroidir ”, mais une procédure scientifiquement contrôlée qui nécessite une gestion précise de la température et du temps.
Un recuit mal effectué — par exemple, un refroidissement trop rapide — peut s'avérer pire que l'absence totale de recuit, car il risque d'engendrer des contraintes plus importantes. Pour les applications hautes performances, le recuit est une étape essentielle pour garantir la durée de vie et la fiabilité des tubes en quartz.
Méthodes de nettoyage des tubes en quartz (8e partie sur 11)
Le nettoyage des tubes en quartz est un processus crucial et très exigeant, notamment dans des domaines tels que la fabrication de semi-conducteurs, le photovoltaïque et la fabrication de fibres optiques.
L'objectif du nettoyage est d'éliminer complètement tous les contaminants accumulés au cours du traitement, notamment les substances organiques (huile, graisse, poussière), les ions métalliques et les particules.
Le choix des méthodes de nettoyage dépend du niveau initial de contamination et du degré de pureté requis pour l'application finale.
Vous trouverez ci-dessous un processus de nettoyage efficace et conforme aux normes du secteur, généralement utilisé en combinaison avec d'autres méthodes.
Atelier sur le nettoyage des tubes en quartz
Principes fondamentaux du nettoyage
Nettoyage par paliers :
Commencez par un nettoyage grossier, puis passez à un nettoyage fin : éliminez d'abord les grosses particules, puis traitez les contaminants au niveau des ions et des molécules.
Compatibilité :
Tous les produits de nettoyage doivent être compatibles avec le quartz (SiO₂) et ne doivent ni le corroder ni l'endommager.
Haute pureté :
Tous les produits chimiques (acides, solvants) et l'eau ultra-pure doivent être de qualité électronique ou supérieure afin d'éviter toute contamination secondaire.
Procédure de nettoyage standard (pour les applications de haute pureté)
Le processus de nettoyage en plusieurs étapes décrit ci-dessous est un processus type conçu pour des applications haut de gamme ; il est généralement réalisé de manière séquentielle.
1. Nettoyage physique préliminaire
Objectif :
Éliminez la poussière et les grosses particules adhérentes.
Méthode :
Utilisez de l'azote de haute pureté ou de l'air sec pour éliminer les impuretés en suspension.
Pour les particules tenaces, rincez à l'eau ultra-pure.
Remarque :
Évitez d'utiliser des outils métalliques pour gratter les surfaces, car cela pourrait provoquer des rayures et entraîner une contamination par des particules métalliques.
2. Nettoyage aux solvants organiques (dégraissage)
Objectif :
Dissoudre et éliminer les contaminants organiques tels que la graisse, les empreintes digitales et les résidus de résine.
- Acétone
- Alcool isopropylique (IPA)
- Éthanol
Méthode :
Le nettoyage par ultrasons est couramment utilisé. La cavitation ultrasonique permet d'éliminer les contaminants présents dans les interstices de surface.
Durée habituelle du nettoyage : 15 à 30 minutes.
Remarque :
Il convient d'utiliser des solvants de haute pureté. Après le nettoyage, tous les résidus de solvant doivent être entièrement éliminés par rinçage.
3. Nettoyage au bain d'acide (étape clé)
Objectif :
Il s'agit de l'étape la plus cruciale pour éliminer les ions métalliques, les métaux alcalins et les contaminants inorganiques.
Le quartz présente une excellente résistance aux acides (à l'exception de l'acide fluorhydrique), ce qui le rend particulièrement adapté au nettoyage à l'acide.
Acides courants et préparations (la “ solution Piranha ” est la méthode de référence) :
Formule :
Acide sulfurique concentré (H₂SO₄) : peroxyde d'hydrogène concentré (H₂O₂) = 3:1 ou 4:1
Remarque importante concernant la sécurité :
Le peroxyde d'hydrogène doit toujours être versé lentement dans l'acide sulfurique — et jamais l'inverse — afin d'éviter toute réaction violente ou explosion.
Fonction :
Un pouvoir oxydant extrêmement puissant qui élimine la quasi-totalité des résidus organiques et certains contaminants métalliques.
Il est considéré comme la “ référence absolue ” en matière de nettoyage du quartz.
Solution d'acide fluorhydrique (HF) diluée
Concentration :
Généralement <5%.
Fonction :
Grave légèrement et enlève une couche superficielle très fine de quartz (quelques microns), éliminant ainsi les contaminants fixés à cette couche (gravure sacrificielle).
Avertissement :
L'HF est extrêmement toxique et corrosif.
Son utilisation ne doit être effectuée que par des professionnels qualifiés, à l'intérieur de hottes de laboratoire spécialisées.
Il attaque violemment le verre et la peau humaine.
Trempage dans de l'acide chlorhydrique (HCl) ou de l'acide nitrique (HNO₃) dilué
Utilisé principalement pour éliminer les ions métalliques, en particulier les ions ferriques.
Méthode :
Les tubes en quartz sont trempés dans des cuves de nettoyage en PTFE ou en quartz de haute pureté.
Il est possible d'utiliser un système de chauffage (une solution de piranha à une température comprise entre 60 et 80 °C améliore l'efficacité), et le recours aux ultrasons est facultatif.
La durée de trempage varie de quelques minutes à plusieurs dizaines de minutes.
4. Rinçage à l'eau ultra-pure
Objectif :
Éliminez entièrement tous les résidus de produits de nettoyage chimiques.
Méthode :
Rincez à plusieurs reprises et laissez tremper dans de l'eau ultra-pure (résistivité > 18 MΩ·cm).
On recourt généralement à un rinçage par débordement, qui permet à l'eau courante d'éliminer en continu les contaminants jusqu'à ce que l'eau de rinçage atteigne un pH neutre et réponde aux exigences en matière de résistivité.
Remarque :
Cette étape doit être réalisée dans une salle blanche de classe 100 ou supérieure afin d'éviter toute contamination par des particules en suspension dans l'air.
5. Séchage
Objectif :
Éliminez l'humidité et évitez les traces d'eau.
- Séchage au four :
Enfournez dans un four propre à une température comprise entre 100 et 150 °C.
- Séchage par évaporation de l'IPA :
Suspendez le tube de quartz au-dessus des vapeurs d'IPA.
L'IPA se condense à la surface, évacue l'humidité, puis s'évapore, laissant la surface parfaitement sèche.
- Séchage par soufflage d'azote de haute pureté :
Souffler avec de l'azote filtré de haute pureté.
Organigramme du nettoyage des tubes en quartz
Remarques importantes
- La sécurité avant tout :
Lorsqu'ils utilisent une solution de piranha et de l'acide fluorhydrique, les opérateurs doivent porter des combinaisons résistantes aux acides, des visières de protection et des gants doubles résistants aux acides, et effectuer toutes les opérations à l'intérieur de hottes chimiques adaptées.
- Matériaux des conteneurs :
Le nettoyage à l'acide doit être effectué dans des récipients en platine (Pt), en PTFE, en quartz ou en PVC de haute pureté afin d'éviter toute contamination.
Il est interdit d'utiliser des récipients en métal ou en verre.
- Un environnement propre :
Les étapes finales de nettoyage et de séchage doivent être effectuées dans une salle blanche afin d'éviter toute recontamination par des particules en suspension dans l'air.
- Exigences en matière de qualité de l'eau :
Le rinçage final doit être effectué avec de l'eau ultra-pure présentant une résistivité de 18,2 MΩ·cm.
Pour les tubes en quartz de laboratoire courants, il n'est pas forcément nécessaire de suivre l'ensemble du processus de haute pureté.
Cependant, Traitement au Piranha ou trempage dans un acide dilué + rinçage à l'eau ultra-pure + séchage reste une méthode efficace pour garantir la propreté.
Méthodes d'emballage des tubes en quartz (9e partie sur 11)
L'emballage des tubes en quartz est un processus extrêmement important qui détermine directement si le produit arrivera à bon port pendant le transport. En raison de la grande dureté, de la fragilité et de la sensibilité aux rayures du quartz fondu, les principes fondamentaux de l'emballage sont l'absorption des chocs, la protection contre les impacts, la prévention des rayures en surface et le contrôle de la contamination.
Vous trouverez ci-dessous les méthodes d'emballage standard prévues pour les tubes en quartz répondant à différentes exigences de qualité.
Principes fondamentaux de l'emballage
Isolation et amortissement
Veillez à ce que le tube en quartz n'entre pas en contact direct avec un emballage rigide (boîte en bois ou carton). Tous les espaces vides doivent être comblés avec des matériaux de rembourrage souples.
Protection des surfaces
La surface du tube en quartz — en particulier les surfaces hautement polies — doit être protégée par des matériaux souples afin d'éviter les rayures.
Fixation et résistance aux chocs
À l'intérieur de l'emballage, le produit doit être solidement maintenu, sans aucun jeu ni risque de secousse. Le carton d'emballage doit résister à la pression exercée par l'empilement et aux chocs éventuels en cas de chute.
Contrôle de la propreté
Pour les applications haut de gamme (telles que les semi-conducteurs et l'optique), le conditionnement doit être réalisé dans un environnement propre, à l'aide de matériaux exempts de poussière et à faible dégagement gazeux.
Procédure et matériaux d'emballage standard (de l'intérieur vers l'extérieur)
Étape 1 : Nettoyage et emballage initial (l'étape la plus cruciale)
Fonctionnement : Dans un environnement propre, soufflez de l'azote de haute pureté dans le tube en quartz afin de garantir une surface exempte de poussière.
Matériaux : Film plastique ou sachets antistatiques.
Méthode : Enveloppez immédiatement les tubes en quartz nettoyés et contrôlés dans un film plastique (tel qu'un film en PE) ou dans des sachets antistatiques (pour les composants de qualité semi-conductrice). Cela permet d'éviter toute contamination par la condensation, la poussière et l'humidité lors des manipulations ultérieures.
Étape 2 : Protection de surface rembourrée (couche centrale anti-rayures)
Fonctionnement : Enveloppez une couche de matériau rembourré souple autour du film.
- Papier bulle : c'est la solution la plus courante et la plus économique. Veillez à ce que les bulles soient tournées vers l'intérieur afin d'éviter que la couche extérieure en plastique ne raye la surface en quartz.
- Mousse EPE : mousse à cellules fermées offrant un amorti exceptionnel, une excellente résistance aux chocs et une protection optimale contre l'humidité.
- Éponge ou mousse souple : utilisée pour les articles de grande valeur nécessitant une protection optimale.
Méthode : Enroulez bien serré en formant au moins deux couches complètes afin d'assurer une couverture totale. Fixez avec du ruban adhésif, mais n'appliquez jamais de ruban adhésif directement sur le tube en quartz.
Étape 3 : Renforcement et fixation (couche centrale de protection contre les chocs)
Fonctionnement : Placez le tube de quartz emballé dans une boîte d'emballage intérieure et comblez tous les espaces vides avec des matériaux de rembourrage.
- Carton ondulé : transformé en boîtes intérieures hexagonales ou cylindriques, légèrement plus longues que le tube, assurant un soutien structurel.
- Matériaux de rembourrage : papier déchiqueté, particules de mousse, supports en mousse moulée.
Évitez à tout prix les matériaux tels que la paille ou les copeaux de bois, qui perdent des débris ou absorbent l'humidité.
Méthode : Placez le tube dans la boîte intérieure et comblez bien tous les espaces pour éviter tout mouvement à l'intérieur.
Étape 4 : Emballage extérieur et mise en carton (couche centrale de protection contre les chocs)
Fonctionnement : Placez la boîte intérieure dans un carton extérieur solide ou dans une caisse en bois.
- Cartons ondulés renforcés à double paroi (ou à cinq parois) : adaptés aux formats courants et aux tubes de quartz plus courts.
- Coffret en bois : Pour les tubes en quartz très longs (par exemple, > 1,5 mètre), les objets lourds ou les produits de très grande valeur, il est obligatoire d'utiliser une caisse en bois. La structure en bois est solide et offre un soutien et une protection optimaux.
Emballage en caisse en bois pour tubes en quartz
- Placez une épaisse couche de rembourrage (panneau EPE ou feuille de mousse) au fond.
- Insérez la boîte intérieure en veillant à laisser un espace entre celle-ci et la caisse ou le carton.
- Comblez soigneusement tous les interstices à l'aide de blocs de mousse ou de bandes d'EPE.
La norme stipule que, lorsqu'on secoue la boîte, aucun bruit de mouvement interne ne doit être perçu.
- Ajoutez une couche de rembourrage sur le dessus et fermez la boîte.
Étape 5 : Protection extérieure et étiquetage
Fonctionnement : Fermez le carton et apposez les étiquettes extérieures.
Matériaux : Bandes de cerclage (pour caisses en bois ou charges lourdes), étiquettes d'avertissement.
- Renforcez le carton à l'aide de sangles d'emballage.
- Apposez clairement les étiquettes externes suivantes :
- Fragile (symbole du verre)
- Ce côté vers le haut (symbole de flèche)
- À conserver au sec (symbole du parapluie)
- À manipuler avec précaution
- Indiquez les détails des articles, leur quantité et leur poids sur la surface du carton.
Cas particuliers et gestion
En résumé, le coût de l'emballage des tubes en quartz représente une part incontournable de leur coût total. Le coût d'un emballage adéquat est bien inférieur aux pertes occasionnées par les dommages subis pendant le transport en raison d'un emballage inadéquat. Un fabricant professionnel de tubes en quartz respectera toujours des procédures d'emballage strictes et rigoureuses.
Méthodes de fabrication des tubes en quartz de grand diamètre (10e partie sur 11)
Les tubes en quartz de grand diamètre (dont le diamètre extérieur dépasse généralement 200 mm et peut même atteindre plus d'un mètre) sont fabriqués selon des procédés très sophistiqués et techniquement exigeants. Ces tubes ne peuvent pas être fabriqués à l'aide des méthodes classiques d'étirage en continu. Leur production repose donc principalement sur les deux techniques fondamentales suivantes :
Méthode principale n° 1 : moulage par centrifugation
Il s'agit actuellement de la méthode la plus répandue et la plus avancée pour la fabrication de tubes en quartz de grand diamètre et de grand format.
Étapes du processus
Préparation des matières premières
Du sable de quartz naturel de haute pureté ou des granulés de verre de quartz synthétique sont introduits dans un grand moule rotatif résistant aux hautes températures (généralement en graphite).
Chauffage et fusion
Sous vide ou dans une atmosphère de gaz inerte (comme l'argon), le moule est chauffé à plus de 1 800 °C par induction électromagnétique ou par chauffage par résistance, ce qui permet au sable de quartz qu'il contient de commencer à fondre.
Rotation à grande vitesse
Le moule tourne rapidement autour de son axe central. Sous l'effet d'une forte force centrifuge, le verre de quartz en fusion est projeté uniformément contre la paroi intérieure du moule et y adhère.
Vitrification et mise en forme
Le système maintient une température élevée et une rotation pendant une durée déterminée, garantissant ainsi la fusion complète, l'élimination des bulles et l'homogénéisation du quartz. Il en résulte la formation d'une couche de verre dense et transparente, d'une épaisseur de paroi uniforme.
Refroidissement et recuit
La température et la vitesse de rotation sont progressivement réduites dans le cadre d'un programme contrôlé de refroidissement et de recuit visant à éliminer les contraintes internes.
Démoulage
Une fois refroidi à température ambiante, l'ébauche de tube en quartz de grand diamètre ainsi formée est retirée du moule.
Post-traitement
Des étapes supplémentaires, telles que la découpe, le meulage des extrémités, le polissage à la flamme et le nettoyage, sont généralement nécessaires pour obtenir le produit fini.
Avantages
- Capable de produire des formats extrêmement grands : Théoriquement limitée uniquement par la taille du moule et la capacité des équipements ; il s'agit aujourd'hui de la seule méthode pratique permettant de produire des tubes en quartz de très grand diamètre.
- Épaisseur de paroi uniforme : La force centrifuge garantit une excellente uniformité de l'épaisseur des parois dans toutes les directions.
- Rendement élevé des matériaux : Par rapport à d'autres méthodes, le gaspillage de matériaux est minime.
- Haute pureté : Le procédé peut être mis en œuvre dans une atmosphère protectrice fermée afin d'éviter toute contamination.
Inconvénients
- Coût des équipements extrêmement élevé : Les centrifugeuses à grande échelle et les fours à haute température nécessitent des investissements importants.
- Long cycle de production : Du chargement au démoulage, en passant par le chauffage et le refroidissement, un cycle complet peut durer plusieurs dizaines d'heures, ce qui se traduit par une baisse de rendement.
- Longueur limitée : La longueur du tube est relativement courte par rapport à son diamètre — il ressemble souvent à un “ creuset en quartz ” ou à un “ anneau en quartz ” —, même si les progrès techniques permettent désormais d'obtenir des longueurs un peu plus importantes.
Machine centrifuge d'élargissement pour tubes en quartz de grand diamètre
Méthode principale n° 2 : Procédé de laminage / soudage de tôles
Cette méthode s'inspire de la métallurgie et convient à la fabrication de diamètres très importants lorsque la longueur du tube n'est pas particulièrement grande.
Étapes du processus
Préparation des plaques de quartz
Les plaques de verre de quartz de haute qualité sont d'abord fabriquées par des procédés de fusion en continu, de coulée ou de dépôt.
Chauffage et adoucissement
Les plaques découpées sont placées dans un four et chauffées au-delà du point de ramollissement (environ 1 650 °C) jusqu'à ce qu'elles deviennent malléables.
Laminage et formage
À haute température, la plaque de quartz ramollie est placée sur un grand moule cylindrique. Une pression externe est exercée pour la courber en arc, puis pour lui donner une forme tubulaire.
Soudage du joint
Les bords adjacents sont chauffés localement jusqu'à la température de fusion, ce qui leur permet de se souder et de former un cordon de soudure continu.
Recuit et traitements ultérieurs
Un processus de recuit précis est nécessaire pour éliminer les contraintes internes, suivi d'étapes supplémentaires telles que la finition des faces d'extrémité.
Avantages
- Dimensions très modulables : Le diamètre et la longueur du tube peuvent théoriquement être personnalisés en ajustant les dimensions de la plaque de quartz.
- Permet de réaliser des formes spéciales : Cela ne se limite pas aux tubes ronds ; des tubes carrés ou d'autres sections sur mesure sont également possibles.
Inconvénients
- Présence d'un cordon de soudure : Le joint constitue un point faible sur le plan structurel. Ses propriétés physiques (telles que la dilatation thermique et la résistance mécanique) et ses caractéristiques optiques peuvent présenter de légères différences par rapport au matériau de base, ce qui peut s'avérer inacceptable pour certaines applications haut de gamme.
- Traitement complexe : Un nombre accru d'étapes et de points de contrôle, ce qui se traduit par un rendement moindre.
- Qualité de surface : Généralement de qualité inférieure à celle des tubes fabriqués par moulage centrifuge en termes de finition et d'uniformité.
Conclusion
Pour la fabrication de tubes en quartz de grand diamètre :
- Moulage par centrifugation Il s'agit d'une technologie de pointe, idéale pour les secteurs des semi-conducteurs et du photovoltaïque, qui exigent des tubes en quartz exempts de défauts, sans soudure et d'une grande uniformité.
- Laminage et soudage constitue une méthode complémentaire, adaptée aux applications moins sensibles aux cordons de soudure et qui accordent davantage d'importance à des formes ou à des dimensions spécifiques.
Quelle que soit la méthode utilisée, tant les obstacles techniques que les coûts liés au matériel et à l'énergie sont nettement plus élevés que ceux des tubes de quartz de taille standard fabriqués par étirage en continu. Par conséquent, les tubes de quartz de grand diamètre sont, par nature, beaucoup plus coûteux.
Quelle méthode convient à la production à petite échelle de tubes en quartz ? (11e partie sur 11)
C'est une question très concrète. Pour la production à petite échelle de tubes en quartz, la méthode d'étirage en continu n'est manifestement pas rentable, car elle nécessite un investissement initial considérable et une période de production longue et stable pour amortir les coûts.
Les méthodes adaptées à la production à petite échelle de tubes en quartz sont principalement les deux suivantes. Leur principal avantage réside dans leur grande flexibilité et leur investissement initial relativement faible.
Fusion électrique – Méthode au mandrin / Méthode manuelle d'étirage de tubes
Il s'agit de la méthode la plus traditionnelle, mais aussi la plus flexible, qui convient parfaitement à la production en laboratoire, à la fabrication sur mesure et à la production en petites séries.
Déroulement du processus
Préparation du matériel :
Du sable de quartz de haute pureté ou des fragments de cristal sont versés dans un creuset ou un four à haute température.
Fusion :
Sous vide ou sous atmosphère inerte, la matière première est chauffée à environ 2 000 °C à l'aide d'un élément chauffant en graphite ou d'un arc électrique, ce qui la fait fondre pour former un verre visqueux.
Formage :
L'opérateur insère un mandrin résistant aux hautes températures (généralement en graphite ou en molybdène) dans le verre en fusion.
On fait tourner et remonter le mandrin pour permettre à une certaine quantité de verre d'adhérer.
Le mandrin est ensuite rapidement transféré sur l'établi, où l'on procède manuellement au soufflage, au laminage et à l'étirement pour lui donner la forme d'un tube.
Il est également possible de verser le verre fondu dans un moule pré-fabriqué et de le laminer à l'aide d'un mandrin pour former le tube.
Recuit :
Une fois moulé, le tube de quartz est immédiatement placé dans un four de recuit afin d'être refroidi lentement et d'éliminer ainsi les contraintes internes.
Avantages
- Très grande flexibilité : capacité à produire des pièces répondant à des spécifications atypiques (diamètres hors normes, épaisseurs de paroi, tubes obturés à une extrémité et pièces de forme spéciale), permettant ainsi une véritable “ personnalisation à la demande ”.”
- Faible investissement initial : l'équipement est bien plus simple et moins coûteux que celui des fours d'étirage en continu ; il se compose principalement d'un four à haute température et d'un four de recuit.
- Idéal pour la R&D et le prototypage : parfait pour le développement de nouvelles applications, il permet une conception rapide et des itérations de processus.
- Économique pour les petites séries : la différence de coût entre la fabrication d'une seule pièce et celle de plusieurs dizaines est minime, sans moules coûteux ni réglages fastidieux des machines.
Inconvénients
- Rendement de production très faible : dépend entièrement d'une intervention manuelle ; seules de courtes sections peuvent être produites à chaque fois, sans production en continu.
- Manque d'uniformité : les dimensions (diamètre, épaisseur de paroi, concentricité) dépendent fortement des compétences de l'opérateur ; des variations peuvent apparaître d'un lot à l'autre, voire au sein d'un même lot.
- Compétences élevées requises : nécessite des artisans expérimentés ; niveau technique élevé et formation des talents difficile.
- Coût élevé : le coût unitaire de ces tubes est nettement supérieur à celui des tubes fabriqués par tréfilage en continu.
Petit four de tirage à tube de quartz de 500 kg
Découpe et transformation approfondie (mode de traitement des matières premières)
Il s'agit du modèle de “ production à petite échelle ” le plus courant et le plus pratique. L'entreprise ne fond pas elle-même le quartz, mais achète des tubes de quartz semi-finis standard et procède à une transformation approfondie afin de répondre aux exigences spécifiques de ses clients.
Déroulement du processus
- Achat de tubes bruts : Achetez des tubes en quartz standard de haute qualité, fabriqués selon le procédé d'étirage en continu par de grands fabricants.
- Découpe : Découpés avec précision selon les longueurs indiquées par le client.
- Traitement thermique :
- Polissage au feu : Lissez les bords coupants après la découpe.
- Pliage : Utilisez une flamme oxyhydrogène pour cintrer des tubes droits en forme de U, de L, etc.
- Soudage/Scellage : Souder plusieurs sections de tube entre elles ou obturer une extrémité.
- Soufflage des brides : Chauffez l'extrémité du tube et formez une collerette en relief à l'aide d'un soufflet pour le raccordement.
- Meulage : Réaliser un meulage précis des extrémités des tubes pour obtenir des raccords en verre rodé standard ou des interfaces sur mesure.
- Nettoyage et inspection : Effectuer un nettoyage de haute pureté et des contrôles de qualité rigoureux.
Avantages
- Grande flexibilité : permet de répondre rapidement à divers besoins de personnalisation hors normes, tels que des formes spéciales et des interfaces spécifiques.
- Qualité initiale élevée : les tubes bruts sont fabriqués par de grands fabricants et se caractérisent par une qualité constante, une grande pureté et d'excellentes performances.
- Risque d'investissement minimal : permet d'éviter les coûts extrêmement élevés liés aux équipements de fusion et à la consommation d'énergie ; l'investissement porte principalement sur les outils de travail à chaud et de contrôle (postes de découpe au chalumeau oxyhydrogène, meuleuses).
- Réactivité rapide face au marché : pas besoin de partir des matières premières ; cycle de production court.
Inconvénients
- En raison des caractéristiques techniques des tubes bruts : les dimensions du produit fini ne peuvent pas dépasser le diamètre et l'épaisseur de paroi d'origine des tubes bruts achetés.
- Coût élevé des matériaux : les ébauches de quartz de haute pureté sont onéreuses.
- Nécessité de disposer d'un large choix de références en stock : en raison de la diversité des besoins des clients du commerce de détail, il faut disposer de nombreuses tailles en stock, alors que les usines de tréfilage vendent souvent par carton entier ou par four entier, ce qui oblige à acheter à l'avance plusieurs références.
Synthèse et recommandations
Si vous souhaitez créer une entreprise ou mettre en place un atelier de production à petite échelle, le modèle de découpe et de transformation approfondie constitue l'option la plus judicieuse et la moins risquée. C'est celle qui répond le mieux à la demande du marché.
Si vous êtes chercheur ou artiste et que vous n'avez besoin que d'un très petit nombre de composants en quartz spéciaux à des fins personnelles ou dans le cadre d'un projet, il est tout à fait possible de mettre en place un simple poste de fusion manuelle à l'électricité.
Si vous avez besoin de tubes en quartz aux caractéristiques standard, il est préférable de les acheter directement auprès des grands fabricants : la fabrication en interne ne présente aucun avantage.